
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Procesul de fabricare a sacului uscat: de la tăierea materialelor la sudarea RF
Sealock produce pungi uscate pentru OEM și cumpărători en-gros, folosind sudarea cu frecvență radio de 27,12 MHz, iar procesul merită înțeles deoarece explică de ce două genți construite din țesătură identică funcționează complet diferit. Hidroizolația unui sac uscat nu se cumpără cu materialul — este creată pe linia de producție, în momentul în care cusăturile sunt sudate. Aceasta parcurge întreaga secvență de fabricație, cu detaliul tehnic care decide dacă cusătura se menține.
1. Etapa întâi: punerea în scenă și tăierea materialelor
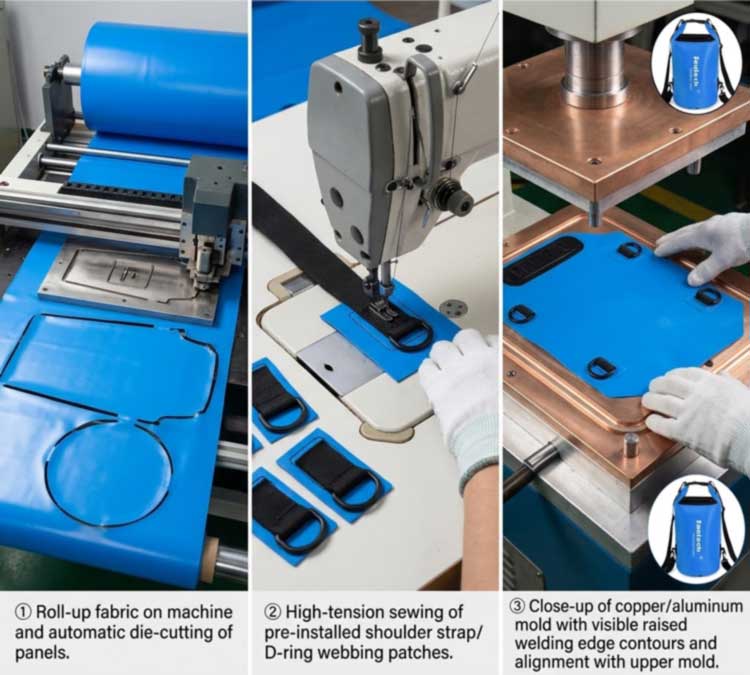
Producția începe cu role de țesătură acoperită —Prelata din PVCsauNailon laminat cu TPU— puse în scenă și verificate înainte ca orice lucru să fie tăiat. Inspecția primită contează aici, deoarece inconsistența stratului de acoperire, umiditatea din material și variația între loturile de vopsea afectează ceea ce se întâmplă mai târziu la stația de sudare.
Panourile sunt apoi ștanțate de pe rolă de o presă de tăiere automată la dimensiunile exacte de proiectare. Precizia de tăiere este ceea ce menține o rulare în vrac uniformă: un panou tăiat la câțiva milimetri în afara specificațiilor nu se va așeza corect sub matrița de sudură și linia de sudură se deplasează odată cu acesta. Aici este, de asemenea, stabilită eficiența materialului, deoarece imbricarea panourilor determină cât de mult din fiecare rolă devine produs, mai degrabă decât decupat.
2. Etapa a doua: pre-asamblarea pieselor portante
Înainte ca orice lucru să fie sigilat, cusătura industrială de înaltă tensiune atașează elementele portante - hamuri de umăr, plasturi cu inele în D, buzunare externe și panouri de întărire - pe panourile plate.
Secvența de aici este deliberată și este unul dintre detaliile care separă o geantă proiectată corespunzător de una ieftină: se întâmplă cusăturileînaintese formează sigiliul impermeabil, astfel încât niciun ac nu pătrunde vreodată în membrana impermeabilă finită. Orice lucru care trebuie să se atașeze ulterior de corpul etanșat - inele D, ancore MOLLE, supape - este sudat pe plasturi de întărire în loc de cusut prin piele.
3. Etapa a treia: Configurarea matriței
Fiecare geometrie a pungii necesită unelte proprii. Modelul de sudură este tradus într-o matriță personalizată - de obicei alamă prelucrată sau aluminiu - cu margini înălțate care definesc forma exactă a cusăturii sudate. Matrița este așezată pe platan și aliniată la panou.
Designul matriței face mai mult decât modelarea cusăturii. Profilele de margine înălțate pot fi prelucrate pentru a produce o etanșare la rupere, unde sudura și marginea de tăiere se formează în aceeași operațiune, iar starea matriței afectează direct rezultatele: o matriță care și-a pierdut planeitatea sau a acumulat contaminare oferă o presiune și o distribuție neuniformă a energiei, care apare ca un punct slab într-o cusătură altfel bună. Capacitatea de scule este, de asemenea, ceea ce permite unei fabrici să construiască o nouă formă, mai degrabă decât să umple doar matrițele existente - baza pentrucapacități și structuri personalizate.
4. Etapa a patra: Sudarea RF - Cum se formează de fapt cusătura
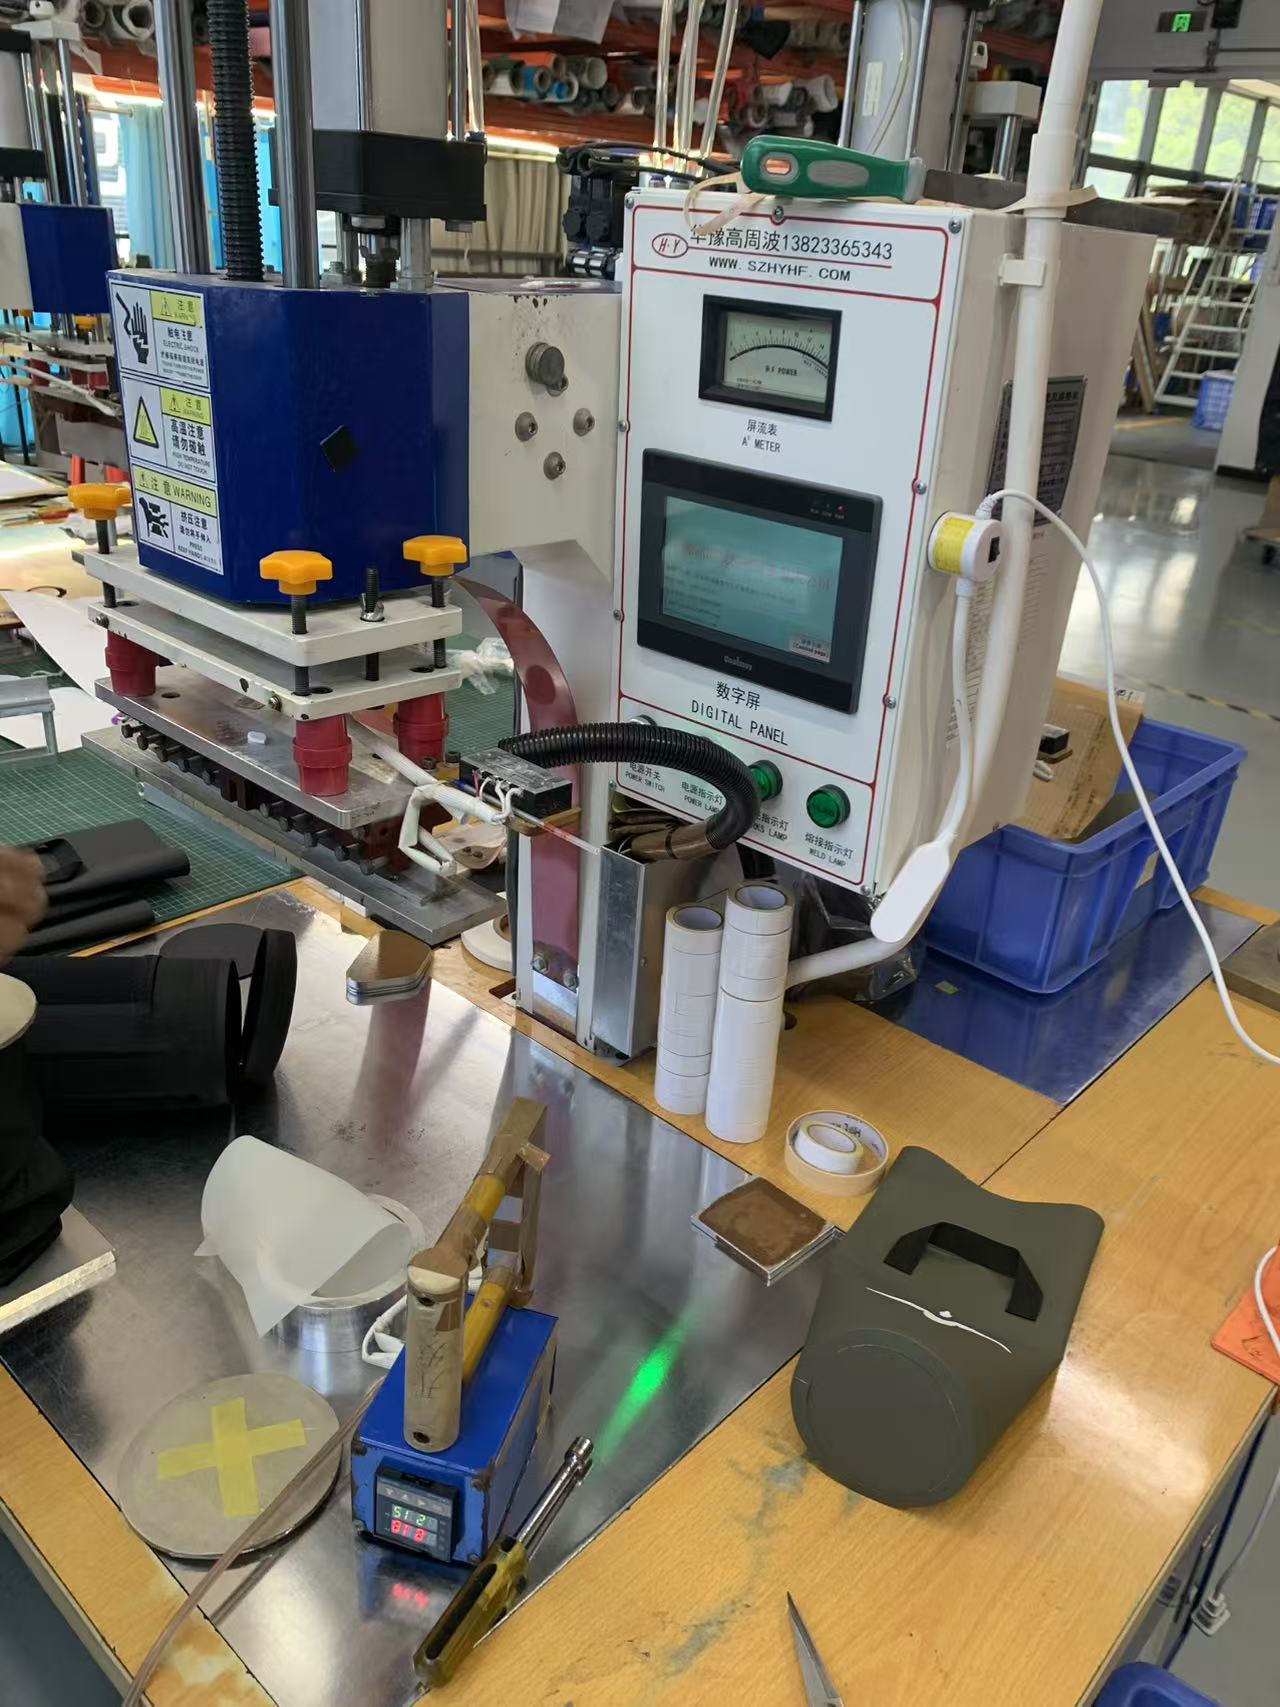
Acesta este miezul procesului. Sudarea prin radiofrecvență – numită și sudare de înaltă frecvență sau dielectrică – îmbină materialele termoplastice folosind un câmp electromagnetic, mai degrabă decât o sursă de căldură externă. Secvența are patru faze:
- Încărcare.Panourile sunt plasate între matrița superioară și placa inferioară, matrița definind forma sudurii.
- Presiune.O forță de strângere aduce straturile în contact intim - fără ea, polimerul topit nu poate fuziona într-o singură masă.
- Activare RF.Un generator aplică energie de înaltă frecvență la 27,12 MHz peste electrozi. Câmpul alternativ face ca moleculele polare din material să oscileze rapid, iar frecarea moleculară internă generează căldură.interiormaterialul, mai degrabă decât să-l conducă de la suprafață.
- Răcirea sub presiune.Puterea se oprește, dar prinderea continuă în timp ce cusătura se solidifică. Eliberarea presiunii prea devreme este una dintre cele mai frecvente cauze ale unei suduri slabe.
Deoarece căldura provine din material, ambele straturi ating temperatura de fuziune simultan și se leagă într-o masă continuă fără adezivi, solvenți sau fire. O sudură RF executată corect este de obicei la fel de puternică ca materialul de bază - și de aceea cusătura nu este punctul slab într-un sac uscat construit corespunzător.
5. De ce sudarea RF și ce nu poate suda
Sudarea RF funcționează numai pe termoplastice polare - materiale ale căror molecule răspund la un câmp electromagnetic. Acestea includ PVC, PU și TPU, țesături acoperite cu TPU, EVA și anumite tipuri de PET și nailon. Poliolefinele nepolare, cum ar fi polietilena și polipropilena, absorb slab energia RF și nu pot fi sudate RF fără acoperiri reactive la RF sau straturi de legătură; au nevoie în schimb de metode cu aer cald, cu pană fierbinte sau cu impuls.
Această dependență de material este o problemă de specificație, nu un punct de trivia: este unul dintre motivele pentru care PVC și TPU domină categoria sacurilor uscate. Pentru aceste materiale, RF produce o cusătură mai puternică decât sudarea cu aer cald, cu pană fierbinte sau prin impuls, motiv pentru care este standardul pentru produsele etanșe la aer și la lichide în diverse industrii - de la huse pentru camioane și gonflabile până la pungi de fluide medicale, unde sigiliul ermetic nu este opțional.
6. Parametrii care decid calitatea sudurii
O sudură este produsul a patru setări, validate pentru fiecare material și grosime, mai degrabă decât setate o dată și uitate:
| Parametru | Ceea ce controlează | Modul de eșec dacă este greșit |
|---|---|---|
| Putere RF | Viteza de încălzire internă în zona de etanșare | Prea scăzut: fuziune incompletă. Prea mare: ardere, subțiere |
| Timp de locuire | Cât timp se aplică energia | Scurt: sudare la rece. Lung: degradarea materialului |
| Presiune | Intimitatea contactului dintre straturi | Scăzut: goluri și canale. Excesiv: strângere și o cusătură subțire, fragilă |
| Timp de răcire | Solidificare sub clemă | Eliberat mai devreme: cusătura se desprinde înainte de a se întări |
Ca punct de referință pentru scară, etanșarea foliei subțiri de PVC cu câteva secunde de sudură și timp de răcire consumă de ordinul a câteva sute de wați peste zona de etanșare - prelatele mai grele și laminatele multistrat au nevoie de mult mai mult. Mai multe variabile ale materialelor modifică aceste setări: nivelul de plastifiant din PVC, conținutul de umiditate, pigmenți și materiale de umplutură, țesătura țesăturii și grosimea filmului, toate schimbă modul în care materialul absoarbe energie. Acesta este motivul pentru care o schimbare de culoare sau un nou lot de țesătură nu este automat neutru pentru proces și de ce sudurile sunt recalificate mai degrabă decât presupuse.
7. Etapa cinci: Răcire, tăiere și asamblare finală
Panourile sudate se deplasează într-o zonă de răcire dedicată, astfel încât legătura să se stabilească fără distorsiuni, apoi punga este tăiată de flash și întoarsă. Ansamblul final se potrivește cu componentele care completează produsul: închideri și catarame rulante, fermoare acolo unde este specificat, curele, mânere, supape de purjare și panouri transparente pentru ferestre - care sunt ele însele sudate în corp ca parte a aceleiași învelișuri continue. Feroneria care transportă sarcina este atașată la pete de armătură sudate, păstrând membrana impermeabilă neperforată.
8. Etapa a șasea: testarea înainte de expediere
Cusătura sudată este mai degrabă verificată decât presupusă. La începutul execuției, testele de exfoliere sunt efectuate pe probe de sudură pentru a confirma că setul de parametri produce fuziune completă - modul de defectare în sine este diagnostic, deoarece o cusătură care se dezlipește curat la interfață indică o legătură insuficientă, în timp ce una care rupe materialul de bază arată că sudura este mai puternică decât materialul din jurul acesteia.
Pungile finite trec apoi printr-o testare completă de imersie în apă în raport cu ratingul IPX declarat, alături de o suită de laborator care acoperă testarea sarcinii peste 1.500 de cicluri pe mânere și ancore, 3.000 de cicluri cu fermoar sigilat pe modele cu fermoar, rezistență la tracțiune și lipire, pulverizare de sare, rezistență la frecare, rezistență a culorii și diferență de culoare. Fiecare lot rulează control în trei etape - IQC pe material și hardware primit, IPQC pe suduri și procese în linie, OQC cu eșantionare AQL, testare de imersie în lot și comparare semnată a probei de aur - cu inspecția SGS sau QIMA disponibilă, în conformitate custandarde de calitate aplicate în fiecare ciclu de producție.
9. De ce bate sudate cusute și lipite
O cusătură cusută împinge un ac prin stratul impermeabil de mii de ori, apoi se bazează pe bandă pentru a acoperi găurile. Banda se ridică cu îndoire, îmbătrânire, căldură și abraziune și, odată ce o face, fiecare gaură pentru ac este un punct de intrare. O cusătură sudată nu are găuri de acoperit - straturile acoperite sunt topite într-un singur material. Pentru orice geantă care trebuie să supraviețuiască imersiei mai degrabă decât ploii ușoare, aceasta este diferența decisivă și este motivul pentru care construcția sudata este linia de bază pentru produse impermeabile autentice, indiferent de cât de bună este materialul feței.
10. Produse construite pe acest proces
Modele produse pe același proces de sudare, organizate mai degrabă pe tip decât pe prioritate:
| Imagine | Model | Capacitate | Material | Evaluare | Pagina de produs |
|---|---|---|---|---|---|
|
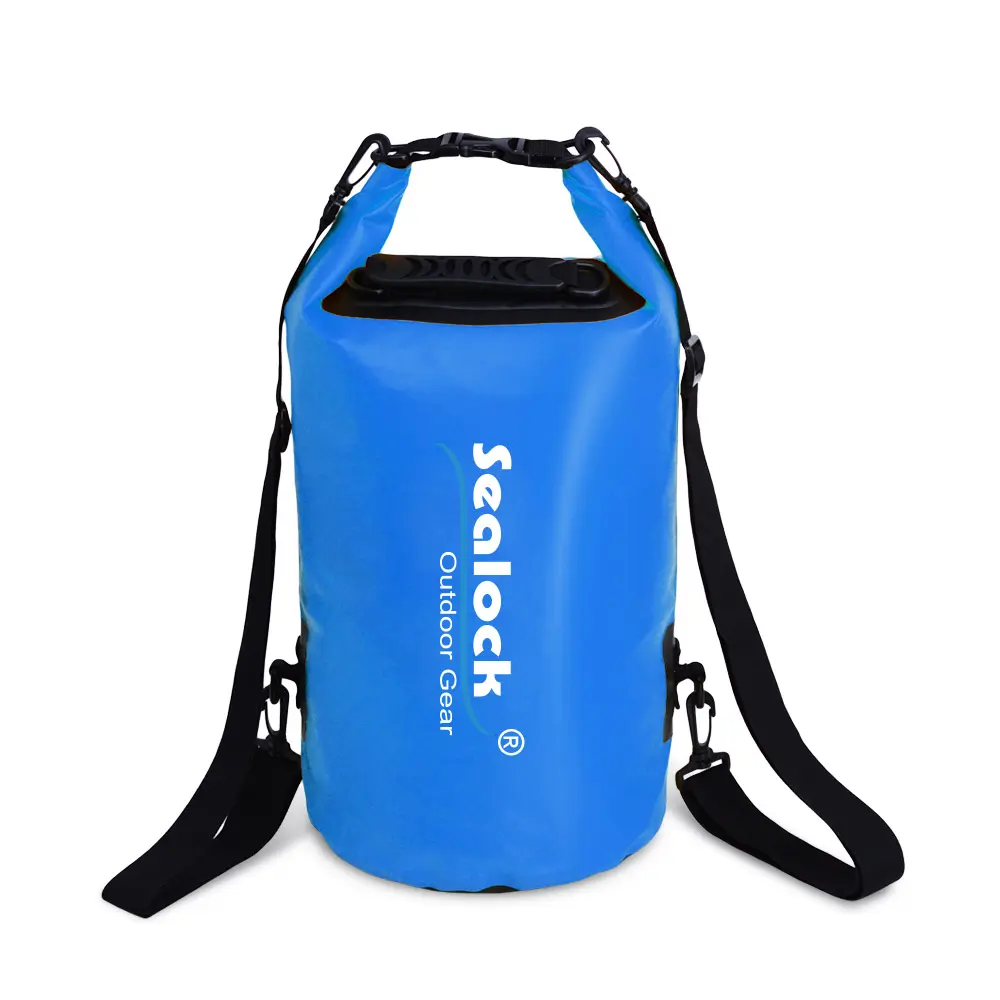
SL-D002 Geantă uscată | 5–63L | PVC 500D de 0,5 mm | IPX7 | Vedere |

|
Rucsac Dry Bag SL-E102 | 15 / 20L | PVC 500D, etanșare dublă | IPX7 | Vedere |
|
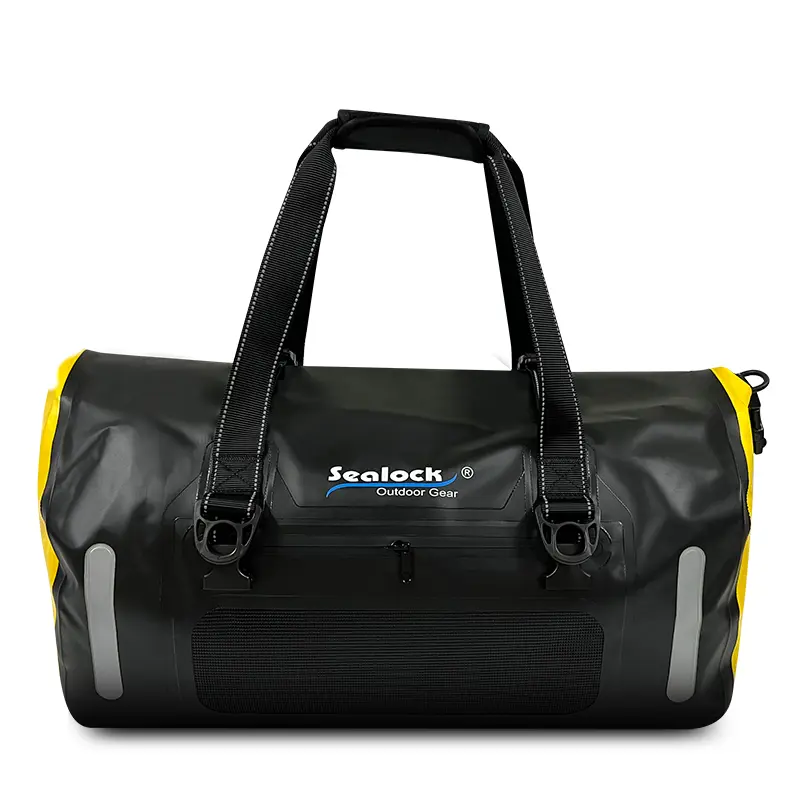
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | Vedere |
|
Rucsac uscat SL-E070 | 25L | 420D TPU | IPX8 | Vedere |
|
SL-D693 Geantă uscată pentru fereastră | 15 / 20L | 500D PVC + folie PVC | IPX7 | Vedere |
|
Geantă pentru motociclete SL-C619 | 35 / 50L | PVC 500D | IPX6 | Vedere |
Gamele complete stau subpungi uscate, rucsacuri uscate, șighiozdane. Dezvoltarea de la bază dintr-o schiță, eșantion sau specificație țintă este acceptată - noile geometrii înseamnă unelte noi, care fac parte din calea de dezvoltare standard, mai degrabă decât un obstacol. MOQ 300 buc, mostre în 7-15 zile, vrac în 30-45 de zile, din Dongguan, China sau Ho Chi Minh City, Vietnam.
11. Întrebări frecvente
Î: De ce sacul meu din polietilenă sau polipropilenă nu poate fi sudat RF?
R: Deoarece acești polimeri sunt nepolari - moleculele lor abia răspund la câmpul electromagnetic, deci nu se generează aproape nicio căldură internă. Au nevoie de acoperiri reactive la RF sau straturi de legătură sau o metodă diferită, cum ar fi sudarea cu aer cald sau prin impuls. Acesta este motivul principal pentru care PVC și TPU domină pungile sudate impermeabile.
Î: Cât de puternică este o cusătură sudată în comparație cu materialul în sine?
R: Sudată corect, cusătura este de obicei la fel de puternică ca materialul de bază sau mai puternică. Într-un test de exfoliere, o sudură bună rupe țesătura de bază în loc să se separe la interfață - dacă cusătura se desprinde curat, parametrii erau greșiți.
Î: Ne-am schimbat culoarea și sudurile au început să eșueze - de ce s-ar întâmpla asta?
R: Pigmenții și materialele de umplutură modifică modul în care materialul absoarbe energia RF, la fel ca și nivelul de plastifiant, conținutul de umiditate și grosimea. O nouă culoare sau un lot de țesături poate necesita o setare diferită de putere, durată sau presiune. Sudurile ar trebui să fie recalificate cu teste de exfoliere la începutul rulării, fără a fi transferate în ipoteza că „același material” înseamnă „aceleași setări”.
Î: Este vreodată acceptabilă o cusătură cu bandă adezivă pe o pungă impermeabilă?
R: Pentru protecție împotriva ploaielor ușoare poate funcționa, dar nu și pentru imersiune. Cusăturile perforează stratul impermeabil de mii de ori, iar banda care acoperă aceste găuri se ridică cu îndoire, căldură și vârstă. Dacă specificația spune submersibil, trebuie sudat.
Î: De ce o formă personalizată de pungă adaugă costuri și timp de livrare?
R: Fiecare geometrie are nevoie de propria matriță prelucrată, care reprezintă un cost unic de scule și un pas de timp înainte de a începe eșantionarea. Acesta este același motiv pentru care o nouă formă are un minim mai mare decât o schimbare de culoare pe un model existent.
Î: Pot fi sudate diferite materiale între ele?
R: Materialele polare compatibile pot fi - o fereastră de folie PVC transparentă sudată într-un corp de prelată din PVC este un exemplu de rutină. Amestecarea polimerilor diferiți sau a unui material polar cu un material nepolar este locul în care legăturile eșuează, astfel încât împerecherea materialului este confirmată în etapa de eșantionare.
Solicitați o prezentare a procesului sau mostre
Pentru o plimbare video a liniei de sudare, date de testare a sudurii, mostre sau o propunere completă OEM/ODM,trimiteți o anchetă. Sealock răspunde întrebărilor privind achizițiile în termen de 24 de ore.

