
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Standarde de control al calității pentru producția de pungi uscate impermeabile
Sealock produce saci uscați impermeabili pentru OEM și cumpărătorii angro în cadrul unui sistem documentat de control al calității în trei etape. Controlul calității unui produs rezistent la apă este diferit de inspecția generală a bunurilor de larg consum: o pungă poate trece perfect un control vizual și totuși eșuează singurul lucru pentru care a fost cumpărat. Acesta stabilește standardele care guvernează de fapt producția de pungi uscate - clasificarea defectelor, eșantionarea AQL, testele care verifică impermeabilizarea și ceea ce un cumpărător ar trebui să scrie în comandă înainte de începerea producției în masă.
1. De ce sacii uscati au nevoie de propriul standard QC
O inspecție generică a pungii verifică cusăturile, hardware-ul, măsurătorile, sigla și ambalajul. Toate acestea se aplică și unei pungi uscate - dar niciuna dintre ele nu testează dacă punga ține apa să intre. Performanța impermeabilă este creată la stația de sudare, iar o sudură defectă este invizibilă din exterior. De aceea, sac uscat QC trebuie să combine inspecția standard a manoperei cu controlul procesului la sudare și testarea funcțională a etanșării finite. Sari peste oricare dintre cele trei si defectele ajung la client.
2. Clasificarea defectelor: Definiți-o înainte de producție
Cel mai util lucru pe care îl poate face un cumpărător este să convină asupra unei clasificări scrise a defectelor înainte de producția în masă. Fără aceasta, cumpărătorul și furnizorul nu sunt de acord la inspecția finală cu privire la ceea ce contează ca un refuz, iar argumentul are loc atunci când bunurile sunt deja fabricate. Practica industriei clasifică defectele în trei niveluri:
| Nivel | Definiţie | Exemple de pungi uscate |
|---|---|---|
| Critic | Pericol de siguranță sau încălcare a reglementărilor - toleranță zero | Margine ascuțită pe hardware; ancora curelei care se defectează sub sarcina nominală; marcajul de conformitate lipsă sau fals |
| Major | Afectează funcționarea sau ar provoca o revenire | Cusătură scursă sau gol de sudură; închidere care nu va sigila; cataramă ruptă sau prinsă; dimensiune sau culoare greșită față de eșantionul aprobat; etichetare incorectă |
| Minor | Cosmetic, nu afectează funcția | Ușoară variație de culoare în limitele toleranței; semn de suprafață mic; nealiniere minoră a logo-ului; fir liber pe o cusătură nestructurală |
În special, pentru genți, clasificarea depinde de locul în care se află defectul, mai degrabă decât de cum arată: un fir liber pe un buzunar este o manoperă minoră, cusăturile slabe ale curelei de umăr sunt o problemă funcțională majoră, iar o bavură ascuțită pe o cataramă poate fi o problemă critică de siguranță. Pentru un produs rezistent la apă, orice cale de scurgere - gol de sudură, orificiu, panou de fereastră neetanșat - este tratată ca fiind majoră sau critică, niciodată cosmetică.
3. Eșantionarea AQL: Ce înseamnă numerele
AQL (Acceptance Quality Limit) este metoda de eșantionare care decide dacă un lot trece fără a inspecta fiecare unitate. Este definit în ISO 2859-1 și ANSI/ASQ Z1.4 și funcționează prin extragerea unei dimensiuni a eșantionului pe baza cantității lotului și a nivelului de inspecție, apoi comparând defectele constatate cu limitele de acceptare.
Valorile implicite utilizate pe scară largă pentru bunurile de larg consum sunt0 pentru defecte critice, 2,5 pentru defecte majore și 4,0 pentru defecte minore, cu nivelul II de inspecție generală ca nivel standard de eșantionare. AQL 2.5 înseamnă că este de așteptat ca un lot să nu conțină mai mult de 2,5% unități defecte, față de standardul de defect major. Numerele mai strânse înseamnă eșantioane mai mari și o acceptare mai strictă - merită aplicate selectiv, mai degrabă decât în general.
Două puncte practice pe care cumpărătorii le ratează adesea. În primul rând, AQL este o cifră negociată, nu o lege - ar trebui să reflecte riscul produsului și piața pe care îl vinde și este convenită între cumpărător și furnizor înainte de producție. În al doilea rând, eșantionarea AQL are loc la inspecția finală, care este prea târziu pentru a fi singurul control; funcționează împreună cu inspecția materialului primit, verificările în linie, testarea funcțională și verificarea ambalajului.
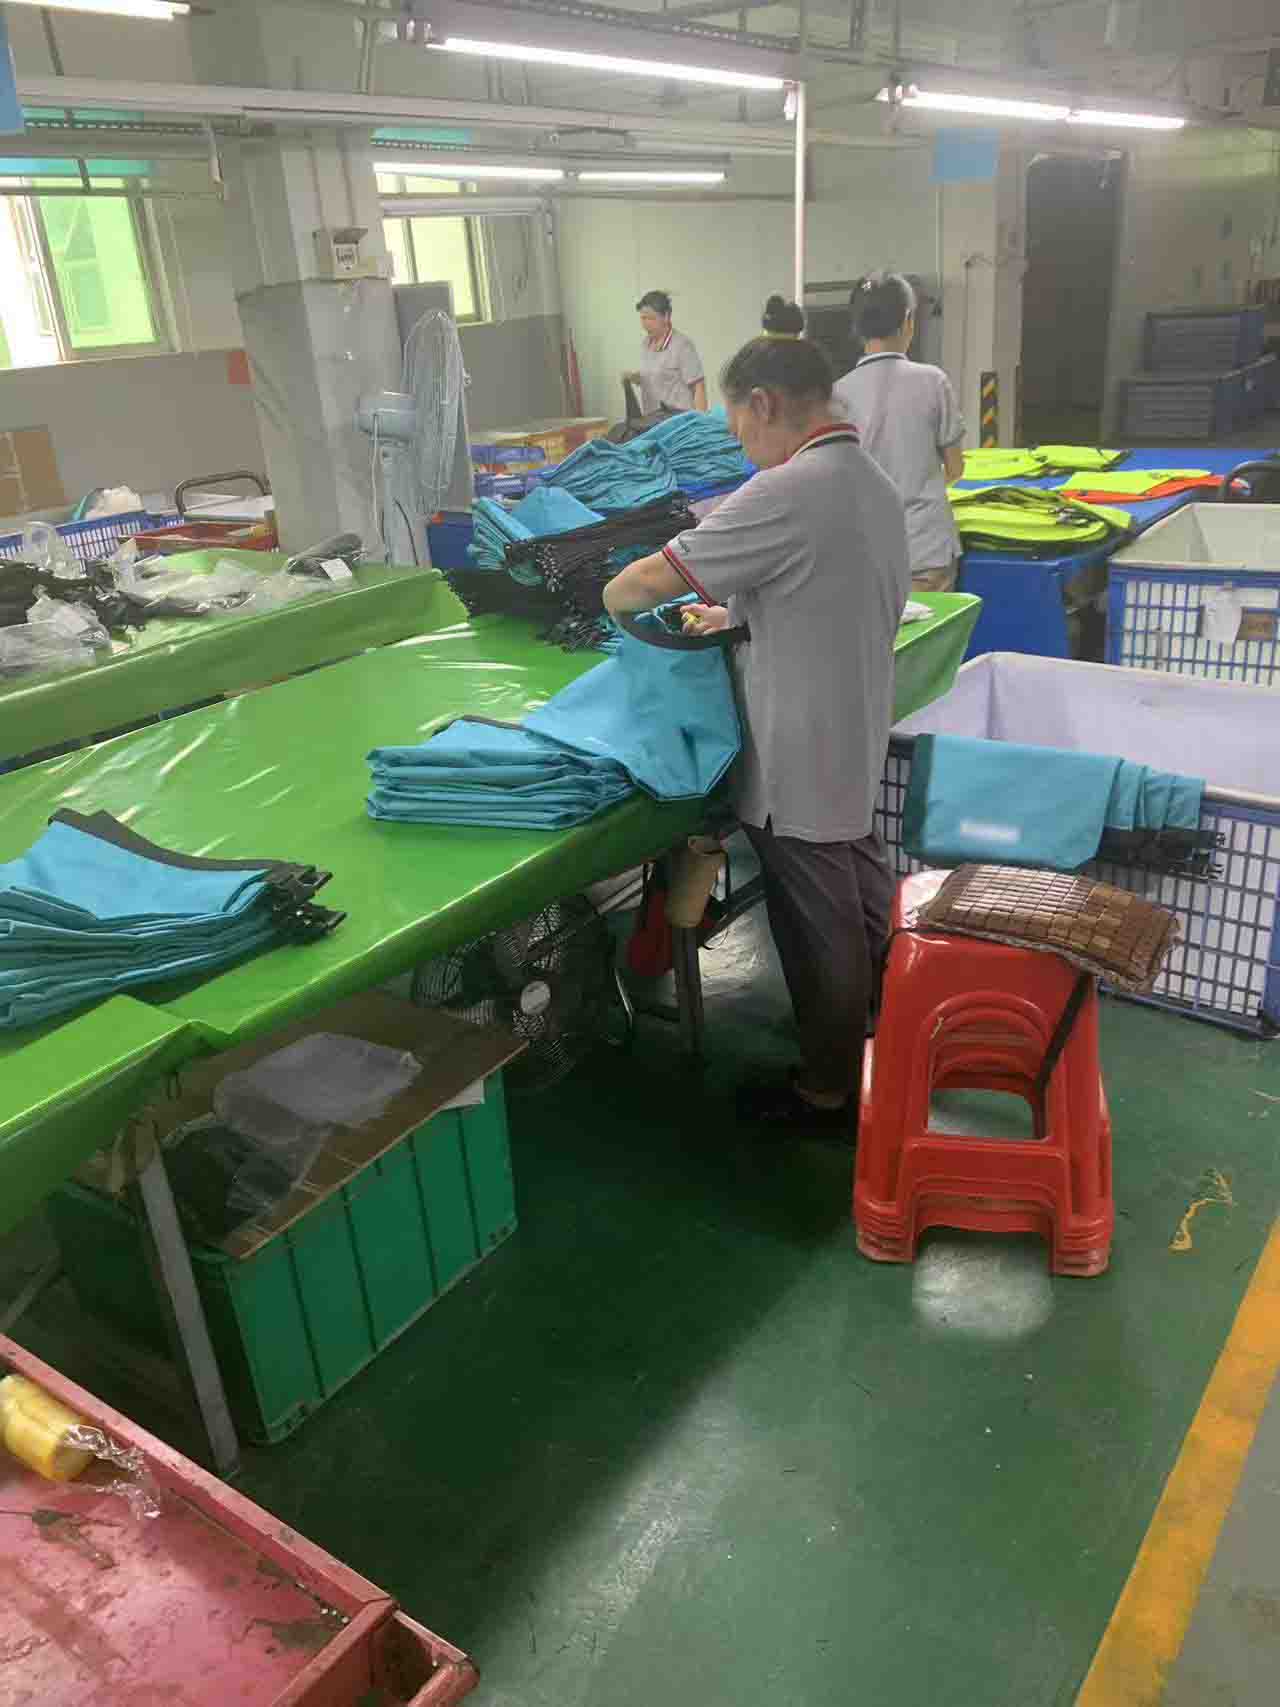
4. Sistemul de control în trei etape
Sealock efectuează controlul calității pe întreaga linie de producție, mai degrabă decât la sfârșitul acesteia:
- IQC — controlul calității primite.Rolele de material sunt verificate pentru consistența acoperirii, grosimea și culoarea față de standardul aprobat; fermoarele, cataramele, chingile și supapele sunt verificate conform specificațiilor. Un rol prost oprit aici nu devine niciodată un lot prost.
- IPQC — controlul calității în proces.Testele de exfoliere sunt efectuate pe probe de sudură la începutul fiecărei execuții pentru a confirma că setul de parametri produce o fuziune completă, iar sudurile, funcția de închidere și aplicarea logo-ului sunt eșantionate pe măsură ce rulează. Aceasta este etapa care prinde o sudură în derivă înainte ca sute de unități să fie făcute.
- OQC — controlul de ieșire al calității.Eșantionarea AQL în raport cu clasificarea defectelor convenită, testarea prin imersie în lot, verificările dimensionale și ale culorii și compararea cu proba de aur semnată, urmată de verificarea ambalajului și a cartonului.
Inspecția terță parte înainte de expediere prin SGS, QIMA, Bureau Veritas sau Intertek este disponibilă la cerere, iar cumpărătorii sunt bineveniți să-și trimită propriul inspector. Acest sistem se aplică la MOQ exact așa cum se aplică la volum -cantitatea de comandă schimbă economia, nu standardul.
5. Testele care verifică o afirmație impermeabilă
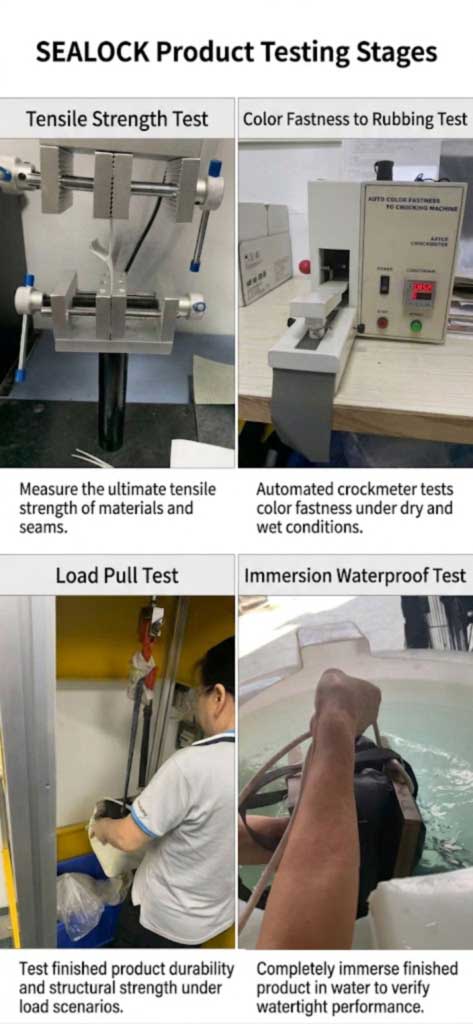
O evaluare IPX declarată nu înseamnă nimic fără un test în spate. Suita de laborator vizează modurile de defecțiune care termină de fapt durata de viață a unui sac uscat:
| Test | Verifică |
|---|---|
| Imersie completă în apă | Integritatea cusăturii și închiderii față de ratingul declarat |
| Test de exfoliere a sudurii (la pornirea rulării) | Fuziune completă — o sudură corectă rupe materialul de bază, mai degrabă decât să se separe la interfață |
| Test de sarcină, peste 1.500 de cicluri | Mânere, curele și ancore cu inel în D la încărcare completă repetă |
| Ciclism cu fermoar sigilat, 3.000 de cicluri | Durata de viață a etanșării fermoarului la modelele cu fermoar |
| Forța de legătură | Rezistenta la sudare si laminare la separare sub presiune |
| Rezistență la tracțiune | Performanța țesăturii în punctele de stres |
| Spray cu sare | Rezistența la coroziune hardware în serviciul maritim |
| Rezistenta la frecare | Abraziune de la tragere și manipulare |
| Rezistența culorii / diferența de culoare | Decolorarea UV și deplasarea de la un lot la altul față de standardul Pantone aprobat |
Testul de încărcare contează mai mult decât se așteaptă cumpărătorii: în cazul pungilor de uz intens, defecțiunea apare de obicei mecanic - o cureaua se rupe sau o cataramă se rupe - cu mult înainte ca materialul sau sudura să cedeze.
6. Lista de verificare a inspecției pentru o comandă de sac uscat
O listă de verificare înainte de expediere acoperă unsprezece domenii. Orice nu este în listă nu va fi verificat:
- Materiale— tipul de țesătură, denier, grosimea stratului de acoperire conform specificațiilor
- Cusături sudate— continuitate, lățime, fără goluri, fără ardere sau subțiere
- Funcție impermeabilă— încercare de imersie pe unitățile prelevate cu închiderea etanșă
- Închidere— așezarea și comportamentul de pliere a rigidizării superioare rulante sau funcționarea fermoarului și starea de etanșare
- Hardware— rezistența cataramei și funcționarea, ancorarea cu inel în D, funcție de supapă
- Curele și mânere— rezistența atașării, calitatea curelei, funcție de reglare
- Dimensiuni si capacitate— dimensiunea finită și volumul utilizabil după închidere, împotriva toleranței
- Culoare— față de referința Pantone și eșantionul de aur aprobat
- Logo și etichetare— metoda, plasarea, aderența și marcajele de piață necesare
- Curăţenie— fără reziduuri, urme sau contaminare în interiorul corpului sigilat
- Ambalare— saci de polietilenă, etichetă, cod de bare, mărci de carton, cantitate pe cutie
7. Ce ar trebui să repare cumpărătorul înainte de producție
Cele mai multe dispute de calitate provin din ceva care nu a fost niciodată scris. Înainte de producția în masă, un cumpărător ar trebui să aibă patru lucruri convenite în scris:
- O specificație cu toleranțe— material și denier, dimensiunile finisate și variația permisă, lățimea sudurii, tipul de închidere și ratingul, calitatea feroneriei, standardul de culoare, plasarea siglei.
- Lista de clasificare a defectelor— ceea ce contează drept critic, major și minor pentru acest produs specific.
- Nivelurile AQL și nivelul de inspecție— aplicat pe clasă de defect.
- O mostră de aur semnată— câte unul deținut de fiecare parte, ca referință fizică pe care fiecare lot este judecat. Acesta este ceea ce păstrează o a cincea comandă care se potrivește cu prima și esteceea ce protejează un program cu etichetă privată în timpul recomenzilor.
Acolo unde produsul este construit mai degrabă decât din catalog, aceste documente sunt create în timpulprocesul de dezvoltare și eșantionare OEM, astfel încât proba aprobată și standardul de inspecție apar împreună.
8. Produse construite sub acest sistem
Fiecare model rulează același sistem de control, indiferent de categorie. Interval reprezentativ, organizat în funcție de tip și nu de prioritate:
| Imagine | Model | Capacitate | Material | Evaluare | Pagina de produs |
|---|---|---|---|---|---|
|
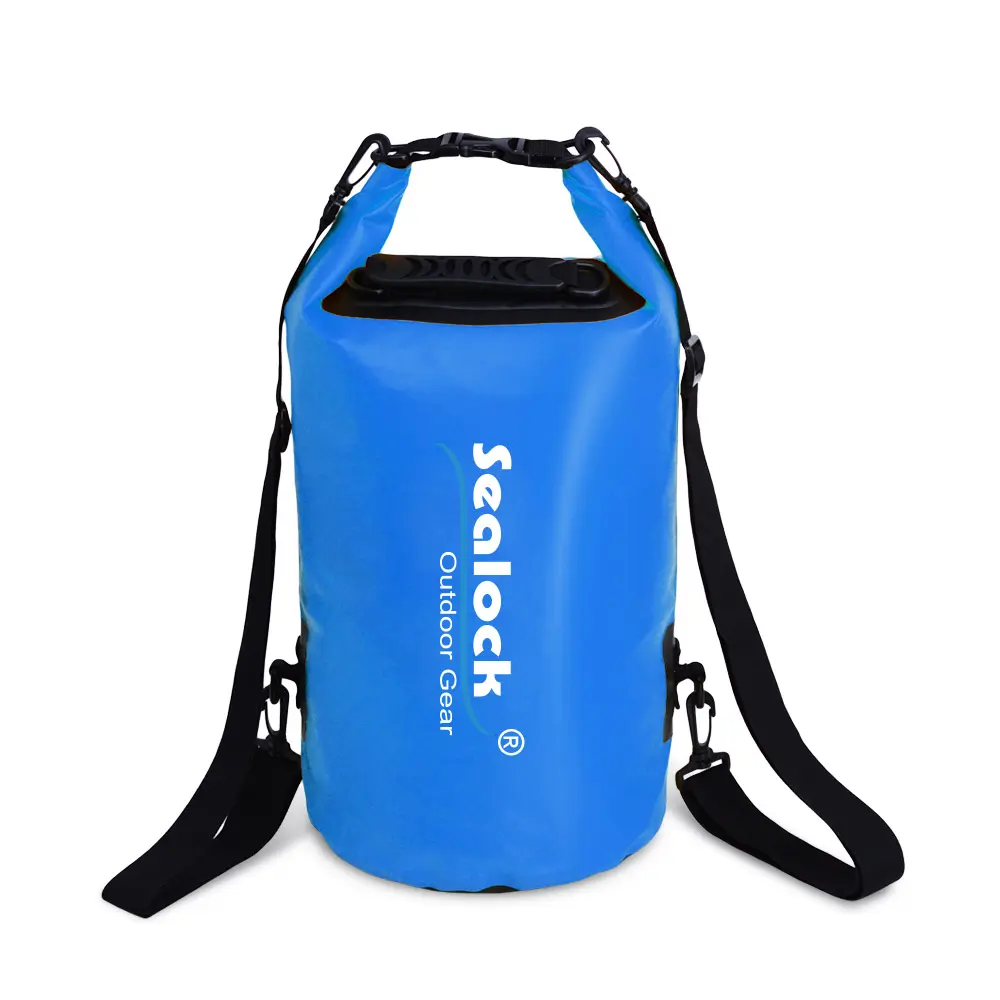
SL-D002 Geantă uscată | 5–63L | PVC 500D de 0,5 mm | IPX7 | Vedere |

|
Rucsac Dry Bag SL-E102 | 15 / 20L | PVC 500D, etanșare dublă | IPX7 | Vedere |
|
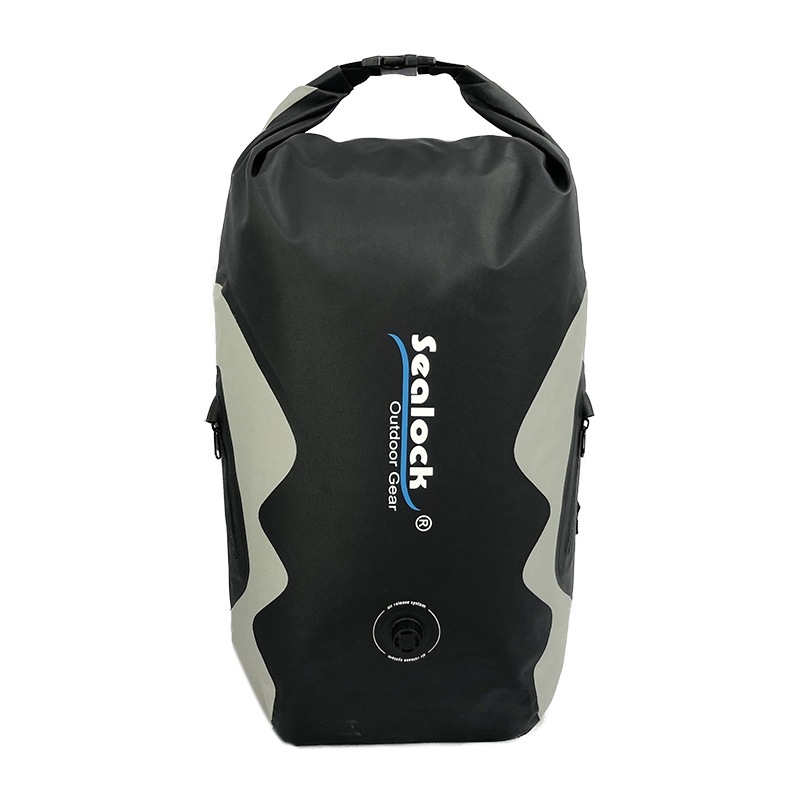
Rucsac uscat SL-E070 | 25L | 420D TPU | IPX8 | Vedere |
|
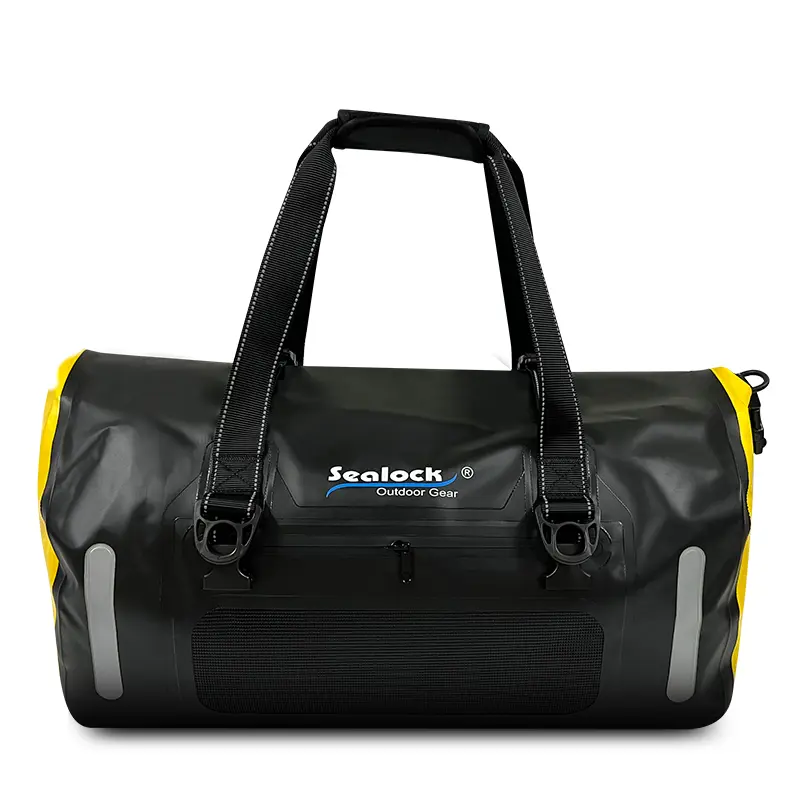
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | Vedere |
|
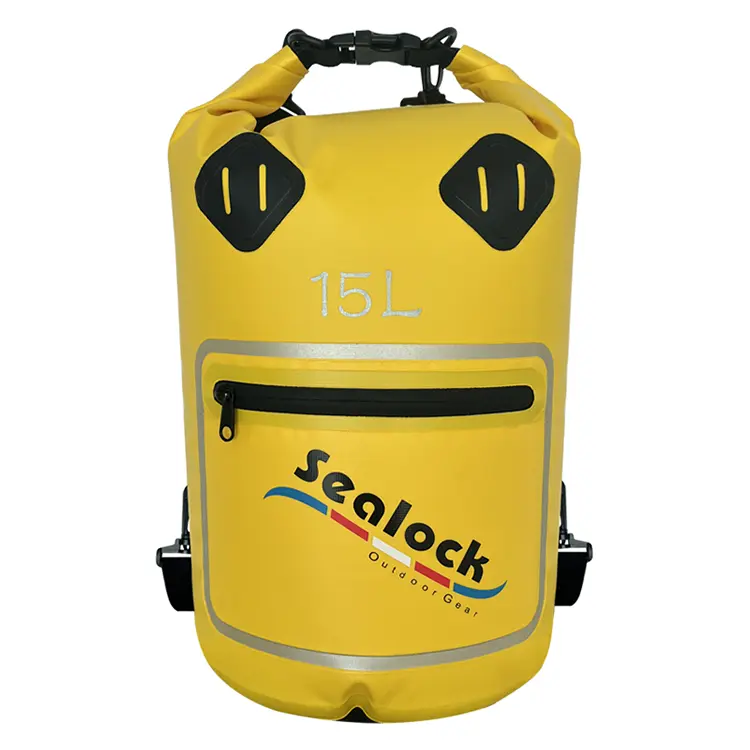
SL-D693 Geantă uscată pentru fereastră | 15 / 20L | 500D PVC + folie PVC | IPX7 | Vedere |
|
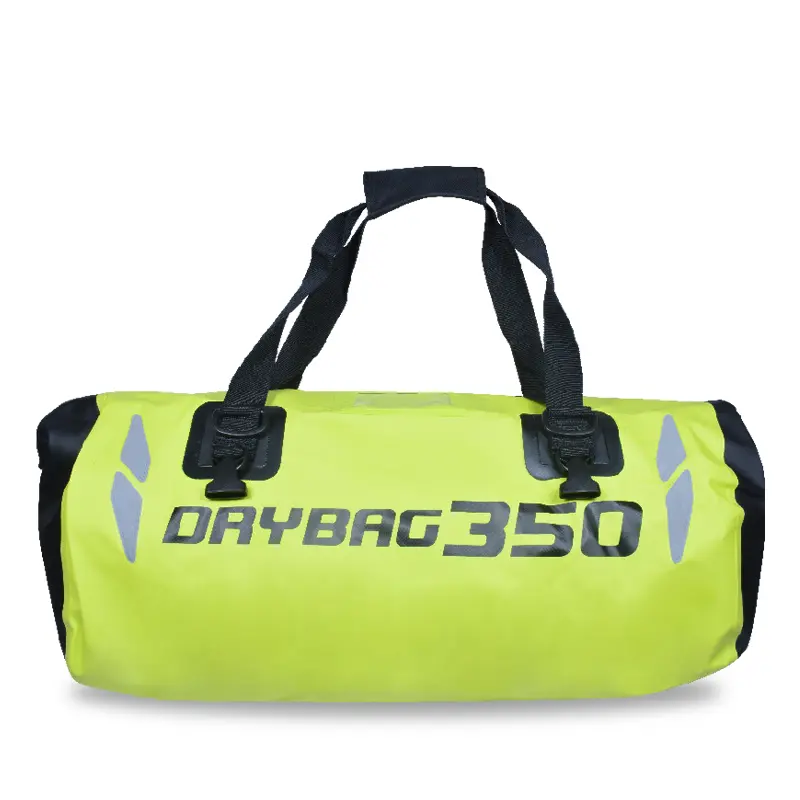
Geantă pentru motociclete SL-C619 | 35 / 50L | PVC 500D | IPX6 | Vedere |
Gamele complete stau subpungi uscate, rucsacuri uscate, șighiozdane. Conformitatea este susținută de ISO 9001, BSCI, SMETA, HIGG, GRS și SCAN, cu documentația de testare disponibilă pentru depunerea ofertelor și a aprobării furnizorului. MOQ 300 buc, mostre în 7-15 zile, vrac în 30-45 de zile, din Dongguan, China sau Ho Chi Minh City, Vietnam.
9. Întrebări frecvente
Î: Ce AQL ar trebui să setez pentru o comandă de sac uscat?
R: Referința comună pentru bunurile de consum este 0 pentru critice, 2,5 pentru majore și 4,0 pentru minore, la nivelul II de inspecție generală. Pentru un produs rezistent la apă, asigurați-vă că orice cale de scurgere este clasificată ca fiind majoră sau critică, mai degrabă decât cosmetică, și strângeți clasa critică în jurul hardware-ului portant. Numerele finale trebuie convenite cu furnizorul înainte de producție, în funcție de riscul pieței dumneavoastră.
Î: Trecerea inspecției AQL este suficientă pentru a garanta calitatea?
R: Nu. AQL este o verificare statistică prin eșantionare la inspecția finală – până atunci mărfurile sunt deja fabricate. Trebuie să stea alături de inspecția materialului primit, verificările de sudură în linie și testele funcționale. Un lot poate trece un AQL vizual și totuși poate avea scurgeri dacă nimeni nu a efectuat un test de imersie.
Î: Cum pot opri argumentele despre ceea ce este considerat un defect?
R: Scrieți lista de clasificare a defectelor înainte de producția în masă și atașați-o la comandă, împreună cu o probă de aur semnată. Cele mai multe dispute la inspecția finală nu se referă la calitate - sunt despre două părți care aplică definiții diferite după fapt.
Î: Cum poate fi verificată o cusătură sudată fără a distruge geanta?
R: Testele de exfoliere în linie sunt efectuate pe probe de sudură la începutul fiecărei curse, ceea ce este distructiv pentru eșantion, dar confirmă parametrul setat pentru lot. Unitățile finite sunt apoi verificate nedistructiv prin testare prin imersie. O sudură bună rupe materialul în testul de exfoliere, mai degrabă decât să se separe curat la cusătură.
Î: Pot folosi propria mea companie de inspecție?
R: Da, și merită făcut la o comandă semnificativă. Inspecția terță parte înainte de expediere prin SGS, QIMA, Bureau Veritas sau Intertek poate fi aranjată sau vă puteți trimite propriul inspector. Legați plata soldului de un raport aprobat, astfel încât inspecția să aibă forță comercială.
Î: Culoarea a variat între prima și a doua comandă - este un defect?
R: Depinde de toleranța convenită. Ușoare variații într-un interval convenit sunt în mod normal minore; deviația vizibilă față de standardul Pantone aprobat este un defect major. Testarea diferențelor de culoare și a rezistenței culorii față de eșantionul de aur este ceea ce menține potrivirea comenzilor repetate, așa că specificați standardul în loc să vă bazați pe o descriere.
Solicitați documentația QC
Pentru liste de verificare, rapoarte de testare, șabloane de clasificare a defectelor sau pentru a aranja un audit terță parte,trimiteți o anchetă. Sealock răspunde întrebărilor privind achizițiile în termen de 24 de ore.

